Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Vormimisest laadimiseni: kuus kontrollpunkti klaaspudeli kontrollimisel
Klaaspudelid võivad ebaõnnestuda viisil, millest on lihtne mööda vaadata. Juuksepiir kaelal. Suus olev kiip, mis muutub nähtavaks alles siis, kui sulgur on paigaldatud. Vormiõmblus, mis näeb välja nagu vari, kuni pudelit valguskasti vastu hoitakse. Sellised vead võivad jätta vormimisliini märkamatuks ja ilmneda alles hiljem, täitmise või pakkimise etapis, kui nende parandamine on kulukam.
Nende etappide vahele jääb mitte üks ülevaatus, vaid tootmis- ja pakkimismarsruudile paigutatud kontrollide jada. Igal kontrollil on erinev eesmärk. Järgmine järjestus kajastab HYT Packagingis kasutatavat kontrolliprotsessi ja klaasmahutite tootjate üldisi kvaliteedikontrolli tavasid: käsitsi visuaalne kontroll, automaatne masinakontroll, valguse abil kontrollimine, tugevuse ja jõudluse testimine, pakendamise eelkontroll ja pakendatud kastide korduskontroll enne saatmist.
Järjestus on sama oluline kui individuaalsed kontrollid. Välimuse ja mõõtmete kontrollimine toimub pudelite tootmise ajal; proovidega tehakse tugevustestid; kaunistamist hinnatakse pärast pinnatöötlust; ja karbi kontroll toimub pärast pudelite pakkimist. Pudel võib läbida ühe etapi ja ebaõnnestuda teises, seega ei tohiks ühtegi ülevaatust ära jätta eeldusel, et hilisem kontroll tuvastab iga puuduva vea.
Vastuvõtukriteeriumid on kvaliteedikontrollisüsteemi oluline osa. Osapooled peavad kokku leppima, kes määrab kriteeriumid, milliseid hälbeid kohaldatakse ja milline heakskiidetud valim on võrdlusaluseks. Enamiku projektide puhul tuleks need nõuded dokumenteerida tellimuse spetsifikatsioonides enne tööriistade ja tootmise alustamist. Hiljem tehtud muudatused võivad suurendada arenduskulusid ja mõjutada tarnegraafikuid.
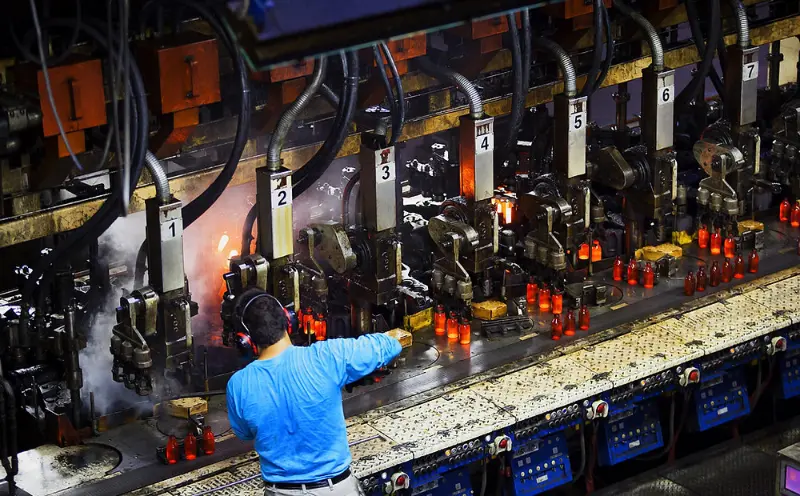 1. Käsitsi ülevaatus
Treenitud silmad, töötavad endiselt masinate kõrval
Käsitsi kontroll jääb klaaspudelite kvaliteedikontrolli oluliseks osaks. Isegi kaamerakontrollisüsteemide ja lasermõõturitega varustatud tehastes uurivad inspektorid pudeleid konveieri otsas ükshaaval. Mõningaid defekte on fikseeritud tuvastamisreeglite abil raske tuvastada, sealhulgas kriimustused, mis muutuvad nähtavaks ainult teatud nurga all, kergelt ebatasased õlad ja hallituse õmblused, mida pole täielikult eemaldatud.
Kontrollimisel keskendutakse viiele põhipiirkonnale: suu, kael, õlg, keha ja põhi. Igal alal on erinevad võimalikud defektid. Väljaspool ümmargune suu võib takistada sulguri õiget sobitamist. Laast kaela ümber võib täitmise käigus tekkida pragu. Deformeerunud põhi võib muuta pudeli alusele või täitmisliini etteandekohas ebastabiilseks. Inspektorid hindavad, kas iga pudel vastab selle spetsifikatsioonis määratletud füüsilistele ja funktsionaalsetele nõuetele.
Käsitsi kontrollimine annab ka hinnangu, mida automatiseeritud seadmed ei suuda täielikult asendada. Kogenud inspektorid, kes töötavad aja jooksul sama pudelikujundusega, saavad muudatused ära tunda enne, kui need ilmuvad tagasilükkamise statistikasse. Need võivad hõlmata erinevusi valguse läbilaskvuses läbi klaasi, erinevusi käsitsemisomadustes või peeneid muutusi õla kujus. Sellised tähelepanekud ei pruugi alati ametlikus kontrolliplaanis esineda, kuid need võivad aidata tuvastada arenevaid tootmisprobleeme.
See etapp aitab ka kontrollida, kas kirjutatud spetsifikatsioonid vastavad valmis pudelite tegelikule välimusele. Joonis võib määrata kiibi vastuvõetava suuruse, kuid see ei suuda täielikult näidata, kui nähtav on see kiip valmis pudelil. Inspektorid ja kliendid saavad seda tõhusamalt hinnata, uurides koos füüsilisi proove ja kinnitades kokkulepitud välimusstandardeid.
Mida see püüab:Nähtavad välimus- ja tootmisdefektid, mis on hinnatud heakskiidetud näidise ja kokkulepitud tootespetsifikatsioonide alusel.
2. Masina automaatne kontroll
Järjepidevus liinikiirusel
Kui käsitsi kontrollimine annab inimese hinnangu, tagab automaatne masinakontroll korratavuse. Kaamera- ja andurijaamad uurivad funktsioone, mille jaoks need on konfigureeritud, sealhulgas mõõtmete tolerantsid, suu viimistlus, külgseina ja aluse defektid, praod ja vormi ebakorrapärasused. Iga pudelit hinnatakse kogu tootmistsükli jooksul samade tuvastamislävede alusel.
Defektsed pudelid lükatakse tavaliselt tagasi automaatselt ja suunatakse konveierilt enne järgmisse tootmisfaasi liikumist. See aitab vältida defektsete klaasmahutite jõudmist pakkimisalale, kus pragunenud pudel võib kahjustada naaberpudeleid ja ümbritsevat karpi.
Kuid kontrollmasina tuvastamisvõime sõltub selle anduritest, algoritmidest ja konfiguratsioonist. Defekt väljaspool määratletud tuvastamisparameetreid võib süsteemi läbida, samas kui liiga ranged sätted võivad põhjustada tarbetuid tagasilükkamisi. Sel põhjusel on masina ülevaatust kõige parem mõista kontrollitud läbivaatusprotsessina, mitte garantiina, et kõik võimalikud defektid tuvastatakse.
Tootmisliinid võivad pudelite erinevate omaduste katmiseks kasutada mitut kontrolljaama. Nende kombineeritud tõhusus sõltub endiselt seadmete võimekusest, tuvastamise tundlikkusest ja liini konfiguratsioonist. Selle tulemusena võivad kaks tehast, mis kasutavad sarnaseid kontrolliprotsesse, saavutada erinevad tuvastamise ja tagasilükkamise tulemused.
Mida see püüab:Tootmiskiirusel esinevad mõõtmete ja konstruktsiooni defektid, mida hinnatakse eelnevalt määratletud masina tuvastamise lävede alusel.
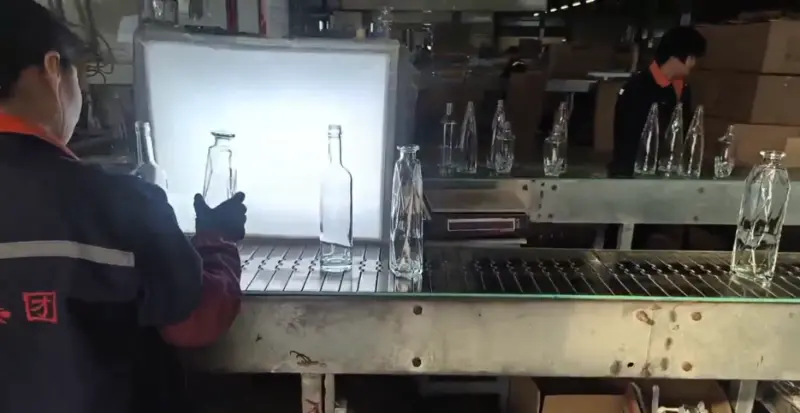
3. Valgusabiga visuaalne kontroll
Mida valguskast nähtavaks teeb
Mõnda klaasidefekti on kontrollitud valgustuse korral lihtsam tuvastada. Kui läbipaistvat pudelit hoida heledal taustal, ilmnevad omadused, mida tavalise tehasevalgustuse korral võib olla raske näha. Nende hulka kuuluvad mullid klaasiseina sees, kivid ja võõrkehad, põhjast ulatuvad peened praod, klaasi ebaühtlane jaotus ja pinna lainelisus, mis võivad mõjutada valmis pudeli välimust.
Kontrollimeetod on hästi välja töötatud, kuid aktsepteerimise kriteeriumid tuleb määratleda vastavalt kavandatud rakendusele. Mulli suurus, kogus, asukoht, kaasamise tüüp ja nähtavuse läved võivad projektiti erineda. Näiteks defektid, mis on läbipaistval pinnal märgatavadklaasist viinapudelvõib pihustusvärvi, glasuuriga või graveeritud kaunistusega pudelil olla vähem märgatav.
Valguskontrollil on ka piirangud. Sügaval klaasseina sees või vaatenurgaga paralleelselt joondatud defekte võib olla raske tuvastada. Kui need defektid kujutavad endast erilist ohtu, võib osutuda vajalikuks masina täiendav kontroll või destruktiivse näidise testimine.
Sel põhjusel peaksid aktsepteerimiskriteeriumid põhinema pigem sellel, mida kontrollimeetodiga saab tegelikult kontrollida, mitte ebarealistlikel ootustel täiusliku läbipaistvuse osas. Nõue, mida ei saa visuaalse kontrolliga järjepidevalt kontrollida, võib toote vastuvõtmisel tekitada lahkarvamusi.
Mida see püüab:Selgus, läbipaistvus, sisemised lisandid ja pinna kvaliteet, mida hinnatakse kontrollitud valgustuses vastavalt dokumenteeritud piiridele.
4. Tugevuse ja jõudluse testimine
Kas pudel elab üle selle, mis juhtub pärast selle täitmist
Välimus on vaid üks osa klaaspudeli kvaliteedist. Pudel, mis näeb välja korrektne, kuid ei tööta korgipea all, pastörisaatori sees või virnastatud karbi põhjas, ei sobi siiski ettenähtud kasutusotstarbeks. Toimivustest aitab neid riske hinnata enne, kui tooted jõuavad täitmise ja turustamisetappi.
Katsetamise ajal allutatakse määratletud proovile kindlaksmääratud mehaanilised koormused, sisemised rõhud või temperatuurimuutused. Seejärel võrreldakse tulemusi pudeli disaini ja selle kasutusotstarbe jaoks kehtestatud aktsepteerimiskriteeriumidega.
Neli testimiskategooriat hõlmavad paljusid ühiseid nõudeid, kuigi rakendus nõuab täiendavaid meetodeid.
| Katsemeetod | Mida test mõõdab |
|---|---|
| Vertikaalse koormuse või surve testimine | Kui suurele allapoole suunatud jõule pudel määratletud katsetingimustes vastu peab. |
| Sisemise rõhu testimine | Vastupidavus sisemisele rõhule, eriti pudelite puhul, mis on ette nähtud rõhu all oleva sisu hoidmiseks. |
| Termošoki testimine | Vastupidavus kiiretele temperatuurimuutustele kindlaksmääratud katsetingimustes. |
| Muud kindlaksmääratud jõudluskatsed | Tellimuses määratletud täiendavad mehaanilised või rakendusepõhised nõuded. |
Katsemeetodite valik sõltub pudeli konstruktsioonist, klaasi spetsifikatsioonidest, kavandatavast rakendusest ja kohaldatavatest aktsepteerimiskriteeriumidest. Mitte iga pudel ei nõua sama testide kombinatsiooni.
Katsetulemused kehtivad uuritud proovide kohta, mitte ei sertifitseeri automaatselt iga pudelit tootmispartiis. Proovi suurus ja valik on testimismeetodi olulised osad. Läbiv proov annab teavet tootmisprotsessi ja testitud toodete kohta, kuid seda ei tohiks tõlgendada kui tõendit, et partii iga üksust on eraldi testitud. Seetõttu tuleks katsearuandes määratleda proov ja katse läbiviimise tingimused.
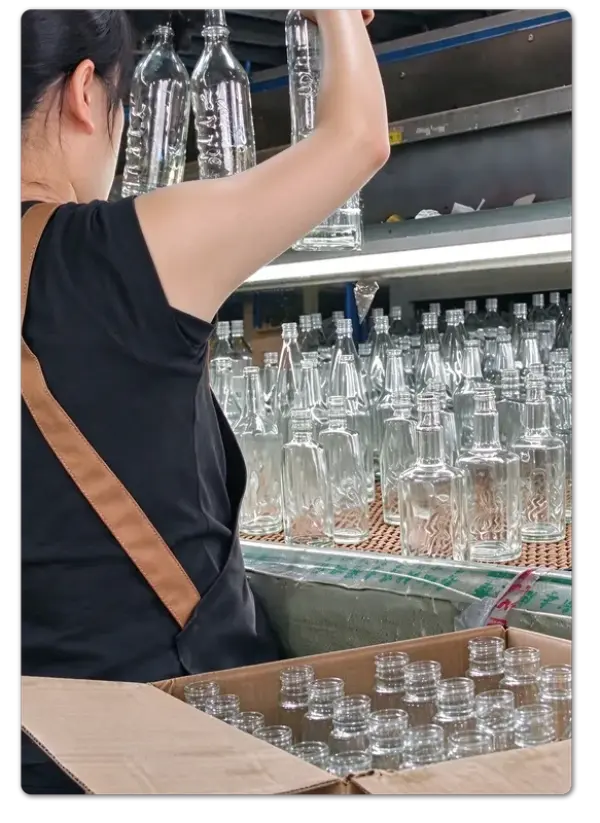 Samuti on oluline eristada tugevuskatset kõvaduse mõõtmisest. Need meetodid kasutavad erinevaid seadmeid ja hindavad erinevaid omadusi. Kõvaduse tulemust ei saa käsitleda mehaanilise tugevuskatse asendajana ja kontrolliaruannetes tuleks kindlaks määrata tegelik kasutatud meetod.
Mida see püüab:Mehaanilised ja termilised toimivusprobleemid, mida mõõdetakse määratletud näidistel rakendusespetsiifiliste testimiskriteeriumide alusel.
5. Pakkimise eelkontroll
Viimane pilk enne karbi sulgemist
Pakkimine on tootmisprotsessis ühesuunalise ukse lähedal. Kui pudelid on loendatud, paigutatud, kaitstud ja karpidesse suletud, muutub defekti tuvastamine keerulisemaks. Võib tekkida vajadus kastid uuesti avada, kogused ühildada ja kaubaalused ümber ehitada. Pakkimiseelne kontroll aitab vältida mittevastavate toodete sellesse etappi jõudmist.
Kontrollimine hõlmab välimust, toote spetsifikatsioone, kogust ja vajaduse korral pinnaviimistluse kvaliteeti.
Kaunistatud klaaspudelite puhul sisaldab kontroll-loend täiendavaid punkte:
- Logo asukoht ja trüki registreerimine
- Värvi ühtlus kogu tootmistsükli jooksul
- Katte välimus ja katvus
- Pinnaviimistluse kvaliteet
- Tellimusel kokku lepitud muud dekoratsioonispetsifikatsioonid
Kaunistamine on kontrolliprotsessi oluline osa, sest heakskiidetud disain ja kvaliteedikriteeriumid peavad ühtima. Trükkimine, glasuur, pihustusvärvimine ja graveerimine määratakse tavaliselt tootearenduse käigus. Kui pinnatöötlus muutub heakskiidetud projekti osaks, tuleks aktsepteerimiskriteeriumidesse lisada ka selle välimus ja kohaldatavad tolerantsid.
Dekoratsiooniviide, mis on visuaalselt heaks kiidetud, kuid millel puudub kirjalik tolerants, võib lõppkontrolli käigus tekitada lahkarvamusi. Värvi, asukoha, katvuse ja vastuvõetava välimuse eelnev dokumenteerimine muudab kontrolliprotsessi järjepidevamaks.
Tšeki osaks on ka pakkimine ise. Jaoturid, kaitsedetailid ja karbi konfiguratsioonid määravad, kui hästi on pudelid transpordi ajal kaitstud liikumise ja pudeli-pudeli kokkupuute eest. Kast, mis läbib pakkimislaua kontrolli, võib siiski olla transpordikahjustuste suhtes haavatav, kui selle sisemine paigutus ei paku piisavat kaitset.
Mida see püüab:Toote vastavus, kaunistuse kvaliteet, kogus ja pakkimisvalmidus enne karpide sulgemist.
6. Saadetiseeelne ülevaatus
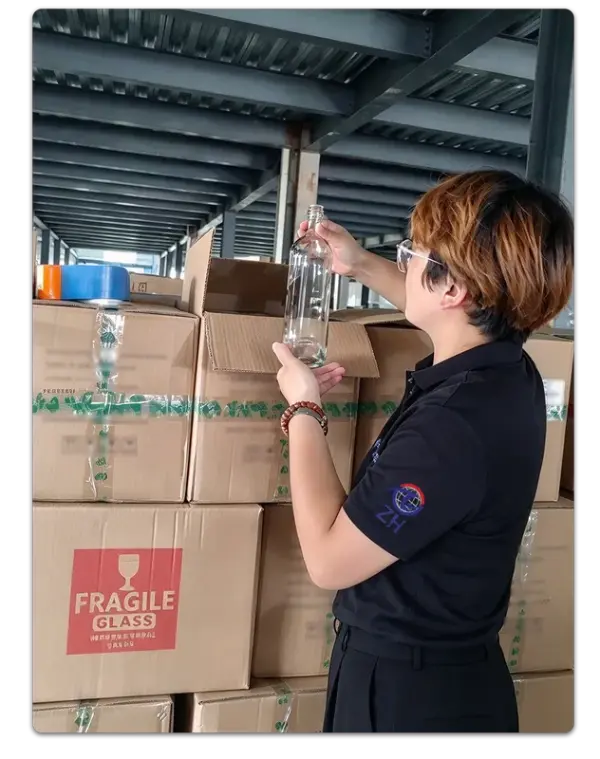 Karbi uuesti avamine karbi kontrollimiseks
Saadetiseeelne kontroll annab teise võimaluse uurida tooteid, mis on juba varasemad kvaliteedikontrollid läbinud. Valitud karbid avatakse vastavalt kokkulepitud proovivõtuplaanile. Sees olevaid pudeleid kontrollitakse uuesti välimuse, nähtavate defektide, toote spetsifikatsioonide ja kaunistuse kvaliteedi osas. Inspektorid uurivad ka pakkimiskorraldust, et veenduda, et pudelid on õigesti paigutatud ja kaitstud.
See on kontrollietapp, mille käigus hinnatakse tooteid nende tegelikus tarneseisundis, mitte nende esialgses tootmisseisundis. See suudab tuvastada käsitsemiskahjustusi, pakkimisvigu ja laadimisega seotud probleeme, mida varasemate tootmiskontrollide ajal ei pruugitud olla.
Avatud kastide arv sõltub tellimuse nõuetest, saadetise mahust, toote väärtusest ja kokkulepitud proovivõtuplaanist. Erinevad projektid võivad kasutada erinevaid valimi moodustamise tasemeid. Oluline on see, et kontrollimeetod ja vastuvõtmise kriteeriumid lepitakse eelnevalt kokku ja neid kohaldatakse järjepidevalt, nii et saadetise heakskiitmist või tagasilükkamist saab toetada dokumenteeritud nõuetega, mitte subjektiivse hinnanguga.
Tulemuseks on täiendav kontrollpunkt, kui kaup on juba pakitud, sildistatud, virnastatud ja ootab laadimist.
Mida see püüab:Pakendatud tooted ja pakendamistingimused, enne laadimist kontrollitud uuesti kokkulepitud proovivõtuplaani alusel.
Kontrolli fookus:Valitud pakendatud toodete, karbi seisukorra ja kaitsepakendi kontrollimine enne saatmist.
Kuus kontrolli, üks süsteem
Täitmisjooneni ulatuv pudel on läbinud kuut tüüpi kontrolli
Iga kontroll annab vastuse erinevale küsimusele. Kas pudel näeb õige välja? Kas selle mõõtmed on lubatud piires? Kas klaas on optiliselt puhas? Kas see peab vastu ettenähtud kasutustingimustele? Kas kaunistus vastab heakskiidetud kujundusele? Kas toode on pakkimise ajal kaitstud?
Ükski etapp ei kata kõiki neid nõudeid ja kontrollietapid ei saa üksteist asendada. Selleks ajaks, kui pudel pappkarpi suletakse, on enamik tootmisdefektide parandamise võimalusi juba möödas. Seetõttu on tootmisprotsessis varem läbi viidud kontrollid sama olulised kui lõplikud kontrollid enne saatmist.
Süsteemi tõhusus sõltub selgelt dokumenteeritud vastuvõtukriteeriumidest. Klaasi kontroll hõlmab praktilisi otsuseid vastuvõetavate mullide suuruse, hallituse õmbluste nähtavuse, pinnadefektide ja proovis lubatud defektsete pudelite arvu kohta. Need nõuded tuleks kliendi ja tarnija vahel kokku leppida enne tootmise algust, mitte arutada neid esimest korda pärast tarnimist.
Tarnijad, kes dokumenteerivad projektipõhiseid kontrollikriteeriume ja säilitavad heakskiidetud võrdlusnäidised, saavad säilitada järjepidevamad kvaliteedistandardid ja vähendada lahkarvamusi toote vastuvõtmise ajal. Kohandatud jaoksklaasist viinapudelProjektide puhul on need detailid eriti olulised, kui pudeli kuju, klaasi läbipaistvus, pinnatöötlus ja kaunistus moodustavad osa lõplikust spetsifikatsioonist.
See kontrollistruktuur ei ole ühele tootjale ainulaadne. See peegeldab praktilist lähenemisviisi, mida kasutatakse kogu klaasmahutitööstuses: defektid võivad ilmneda erinevates tootmisetappides ja erinevatesse punktidesse paigutatud kontrollid aitavad tuvastada probleeme, mis võivad ühe lõpliku ülevaatuse puhul puududa.
HYT Packaging järgib seda mitmeetapilise kontrolli lähenemisviisi, kusjuures kontrollimise prioriteedid on määratud pudeli disaini, tootmisprotsessi ja kavandatud rakendusega.
Kliendi jaoks, kes hindab klaaspudeli tarnijat, pole kasulikum küsimus mitte lihtsalt see, kui palju kontrolle tehakse, vaid see, kas igal kontrollil on selged, dokumenteeritud vastuvõtukriteeriumid. Kuus ebamääraste piiridega kontrolli annavad väiksema kindlustunde kui väiksem arv kontrolle, mida toetavad konkreetsed standardid, määratletud proovivõtumeetodid ja heakskiidetud võrdlusproovid.
Seotud uudised
- Miks on keraamiline kuke-viski karahvin ideaalne valik esmaklassiliste kangete alkohoolsete jookide pakendamiseks
- Miks on 750 ml Arizona ümmargune klaasist piiritusepudel suurepärane valik esmaklassiliste kangete alkohoolsete jookide pakendamiseks
- Uus kohandatud viina klaaspudel: HYT pakend Põhja-Ameerika kangete alkohoolsete jookide kaubamärgile
- Miks on käepidemega 1,75-liitrine klaaskann tänapäevaste joogipakendite jaoks nutikas valik
- HYT Packaging toob turule uue kerge tulekivist klaasist kangete alkohoolsete jookide pudelisarja, et toetada madala süsinikusisaldusega joogibrände
- Kuidas saab pika kaelaga Bellissima klaaskorgiga alkoholipudel teie joogibrändi tõsta
Jäta mulle sõnum
Uued tooted

Uudiste soovitused